

ABS er et av de materialene som ser enkle ut til et prosjekt går fra en tidlig tegning til faktisk produksjon. Den er kjent, allment tilgjengelig og lett å beskrive i brede termer: rimelig stiv, seig, lett å fargelegge og egnet for mange støpte og ekstruderte deler. Denne kjennskapen er også grunnen til at spesifikasjonene noen ganger stopper ved ett enkelt ord: ABS.
For et tidlig konsept kan det være nok. For produksjon er det ofte ikke det.
ABS står for akrylnitrilbutadienstyren, men navnet beskriver en materialfamilie i stedet for én fast formulering. Produsentene justerer polymerstrukturen og formuleringen for å fremheve ulike egenskaper, og det er grunnen til at ABS selges for generell-formål, høy-flyt, høy-påvirkning, varme-bestandig, plating, flammehemmende-og ekstruderingskvaliteter, blant andre.
Forskjellene er ikke bare markedsføringsetiketter. De kan være store nok til å endre hvordan materialet behandles og hvordan en ferdig del presterer.
To TAIRILAC-karakterer gir et nyttig eksempel. AE8000-H er identifisert som en ekstruderingskvalitet, mens AG15A1-H er en generell karakter. I produsentdatablad datert 22. mai 2020 rapporterer begge en strekkfasthet på 43 MPa. Hvis strekkfasthet var det eneste tallet som ble sammenlignet, ville det være liten grunn til å skille dem.
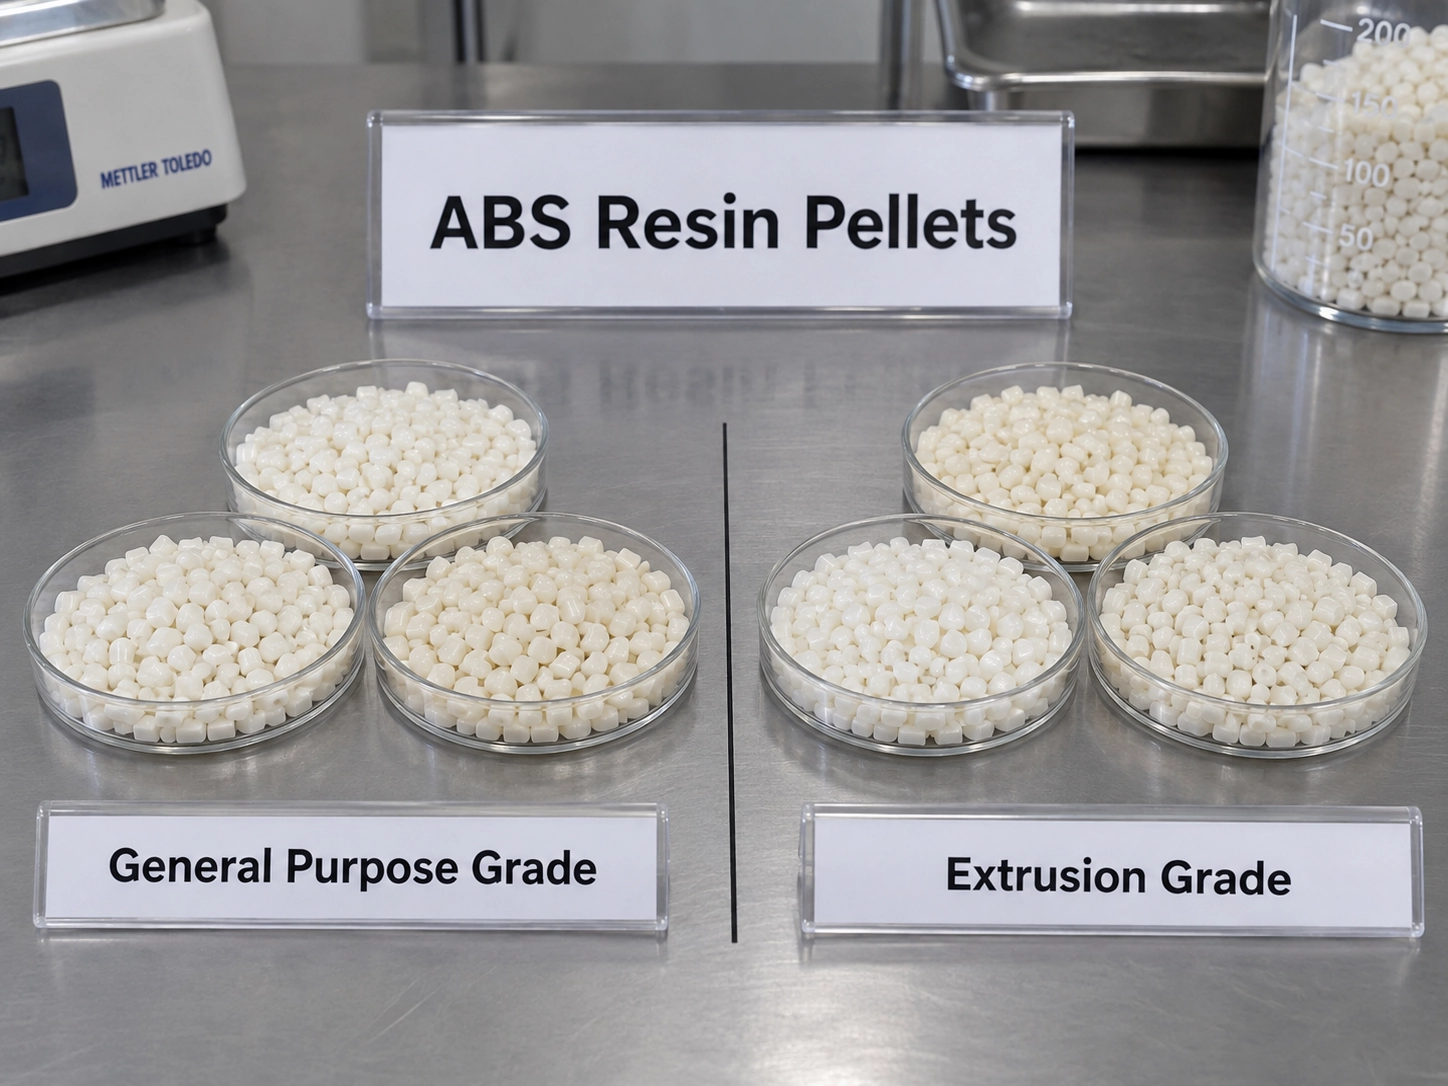
Resten av dataene forteller en annen historie.
| Eiendom | AE8000-H ekstruderingskvalitet | AG15A1-H generell karakter |
|---|---|---|
| Smeltestrømindeks, 220 grader × 10 kg | 5,4 g/10 min | 22 g/10 min |
| Hakk Izod-støt, 23 grader, 4 mm | 41 kJ/m² | 25 kJ/m² |
| Strekkfasthet, 23 grader | 43 MPa | 43 MPa |
| Bøyemodul, 23 grader | 2050 MPa | 2550 MPa |
| Vicat mykgjøringspunkt, 50 N | 94 grader | 93 grader |
| HDT, 1,8 MPa, uglødet | 88 grader | 86 grad |
Ved samme smelte-flyttesttilstand har den generelle-formålsgraden omtrent fire ganger den rapporterte MFI. Ekstruderingskvaliteten rapporterer også høyere hakk Izod-slag og lavere bøyemodul. Ingen av karakterene er universelt bedre; de har ganske enkelt blitt formulert rundt ulike prioriteringer.
Det er det første som er verdt å forstå om ABS. Et kjent materiale fjerner ikke behovet for å identifisere karakteren.
Hvorfor publiserte ABS-egenskaper varierer så mye
Å søke etter ABS-egenskaper gir ofte en forvirrende blanding av verdier. En kilde kan vise en strekkstyrke rundt 40 MPa, en annen gir et bredere spekter, og et produksjonsark for en bestemt harpiks kan være annerledes igjen.
Mesteparten av den tilsynelatende motsetningen kommer fra det faktum at kildene svarer på forskjellige spørsmål.

En generell referanse beskriver ABS som en materialfamilie. En materialdatabase kan kombinere data fra flere kommersielle kvaliteter og derfor vise en rekkevidde. SpecialChem, for eksempel, viser for tiden strekkfasthet ved brudd rundt 29,8–43 MPa og bøyemodul rundt 1,6–2,4 GPa. Disse tallene er nyttige for å forstå det omtrentlige territoriet som er okkupert av ABS, men de er ikke nok til å spesifisere en produksjonsharpiks.
Et navngitt produsentdatablad er mye mer nyttig når et prosjekt blir seriøst fordi det identifiserer en faktisk karakter og vanligvis angir testmetoden eller tilstanden. Selv da bør tall bare sammenlignes når forholdene er forenlige.
Smelteflyt er et godt eksempel. En verdi målt ved 200 grader under 5 kg belastning kan ikke likestilles med en målt ved 220 grader under 10 kg. Den samme forsiktigheten gjelder for slagstyrke, der Izod- og Charpy-metoder, hakktilstand og prøvegeometri alle påvirker resultatet. HDT endres med påført stress og prøveforberedelse. Utglødde og ikke-glødede verdier kan også rapporteres separat.
Dette betyr like mye ved kjøp som i design. Det er lett for et eiendomsnummer å miste sin opprinnelige testtilstand når det går fra et resindataark til en kundetegning, tilbudsark eller intern materialliste. Når den konteksten forsvinner, kan et nøyaktig-tall bli overraskende tvetydig.
Datoen for dataarket er også en del av den konteksten. AE8000-H-arket fra 2020 rapporterer 5,4 g/10 min ved 220 grader × 10 kg. FCFCs gjeldende nettinformasjon stemmer ikke helt overens med det historiske arket: den detaljerte egenskapstabellen viser for øyeblikket 6,0 g/10 min, mens et annet område på den samme live-siden fortsatt viser 5,4.
For materialundervisning er det en interessant illustrasjon av hvordan publiserte data utvikler seg. For en produksjonsspesifikasjon bør svaret være enklere: identifiser produsent og karakter, og arbeid fra et gjeldende, versjonskontrollert-dataark i stedet for fra et nummer som er kopiert fra en nettside.
Hvor ABS vanligvis når sine grenser
ABS fungerer godt i mange innendørsprodukter fordi egenskapene er rimelig balanserte. Problemer har en tendens til å dukke opp når et prosjekt ber materialet om å gjøre noe utenfor det behagelige området, spesielt med langvarig -UV-eksponering, aggressive kjemikalier eller forhøyet temperatur.
Utendørs eksponering
Ubeskyttet ABS er normalt ikke det første materialet å velge for langvarig utendørs forvitring.
Den sårbare delen av strukturen er i stor grad polybutadienfasen. Under UV-eksponering kan foto-oksidasjon føre til gulning og sprø overflate. Det viktige poenget er at den synlige fargeendringen ikke nødvendigvis er hele problemet.

En CSIRO-studie på en kommersiell ABS-rørharpiks brukte akselerert xenon-bueforvitring for å undersøke denne oppførselen. Forskerne observerte gul-brun misfarging tidlig i eksponeringsprogrammet og rapporterte en betydelig reduksjon i slagfasthet, fra 214 til omtrent 60 kJ/m². Etter en eksponering tilsvarende 12 måneder med simulert naturlig forvitring i deres testmodell, var misfargingsdybden ca. 0,1 mm.
Studien er nyttig fordi den viser at en relativt grunn nedbrutt overflate kan ha en mye større effekt på slagytelsen enn dens dybde kan tilsi. Det skal ikke gjøres om til en fast utendørs levetid for ABS. Arbeidet innebar én harpiks, ett testprogram og ett sett med miljøforutsetninger. Oppgaven inneholder også en inkonsistent konvertering fra time-til-måned i én seksjon, slik at omstridt tidskonvertering ikke er nyttig som designfigur.
For et ekte produkt er spørsmålene mer praktiske. Vil profilen være permanent utendørs eller bare se sporadisk sollys? Er fargebevaring viktig? Er delen kosmetisk, strukturell eller begge deler? Er en UV-stabilisert ABS-klasse tilgjengelig, eller ville ASA være et mer passende utgangspunkt?
ASA tilbys vanligvis spesielt for værbestandige applikasjoner, noe som gjør det til en naturlig sammenligning når langsiktig-utseende utendørs og UV-ytelse dominerer kravet. Det betyr fortsatt ikke at hver ASA-karakter automatisk er å foretrekke fremfor hver ABS-karakter; selve sammenligningen hører hjemme på klassetrinn.
Kjemikalier
Kjemisk motstand er et annet område der et generisk ABS-diagram bare kan ta et prosjekt så langt.
ABS har nyttig motstand i mange normale miljøer, men aromatiske og halogenerte hydrokarboner, ketoner og estere er blant løsningsmiddelgruppene som ofte identifiseres som problematiske. Den virkelige oppførselen til en ferdig del avhenger også av konsentrasjon, temperatur, kontakttid og mekanisk stress.
Dette blir aktuelt i applikasjoner som involverer rengjøringsvæsker, lim, smøremidler eller prosesskjemikalier. Et materiale som overlever en tidvis tørking, oppfører seg kanskje ikke på samme måte under gjentatt eksponering, nedsenking eller kontakt mens det er stresset.
Av den grunn er ikke "kjemisk resistent" et spesielt nyttig krav i seg selv. Å navngi det faktiske kjemikaliet og servicetilstanden gir leverandøren noe som kan kontrolleres mot resindataene eller eventuelt testes.
Varme
Termiske data er lett å feillese fordi tallene ser ut som temperaturgrenser.
I de to TAIRILAC-eksemplene ovenfor er uannealet HDT ved 1,8 MPa rapportert som 88 grader og 86 grader . Deres Vicat-mykningstemperaturer er i et lignende område. Det ville være fristende å redusere det til en enkel påstand som "ABS kan fungere rundt 90 grader", men det er ikke det testene fastslår.
HDT beskriver deformasjon under en spesifisert belastning i en definert test. Vicat måler en annen type termisk respons. Ingen av dem er en direkte kontinuerlig-bruks-temperaturvurdering for en ferdig profil.
En lang komponent under belastning kan også bli påvirket av krypning, termisk syklus, monteringsbelastning og mengden dimensjonsbevegelse applikasjonen tåler. Et hus som kortvarig når en forhøyet temperatur og en lang profil som må forbli rett i årevis er forskjellige problemer selv om begge er laget av ABS.
Når varme er viktige, er et driftsområde og belastningsforhold mer nyttige enn en generisk temperaturgrense.
Materialvalget endres igjen når delen er ekstrudert
En stor mengde ABS-informasjon på nettet er skrevet rundt sprøytestøping, noe som gir mening gitt hvor mye materialet brukes til hus, deksler og støpte strukturelle komponenter. Profilekstrudering stiller et annet sett med krav til harpiksen.
I en form fyller materialet et lukket hulrom og støttes når det avkjøles. En ekstrudert profil forlater dysen kontinuerlig og må forbli kontrollerbar mens dimensjonering og kjøling etablerer dens endelige dimensjoner. Når seksjonen inkluderer hule kammer, tynne flater, tunge ribber eller asymmetrisk veggfordeling, begynner materialadferd og geometri å samhandle på måter som ikke er åpenbare fra en grunnleggende egenskapstabell.
Dette er en grunn til at en sprøytestøpt ABS-referansedel ikke er nok til å kvalifisere en karakter for en lang ekstrudering.

Tenk på et relativt lite støpt kabinett og en 1,5-meter hul profil. Begge kan være merket ABS, og begge kan ha lignende krav til romtemperaturstyrke. Ekstruderingen må imidlertid også opprettholde sin form kontinuerlig etter at den har forlatt formen. Ujevne vegger kan avkjøles med forskjellige hastigheter, en tyngre ribbe kan trekke på en tilstøtende kosmetisk overflate, og en asymmetrisk seksjon kan gjøre dimensjonskontroll vanskeligere.
På det tidspunktet er det relevante spørsmålet ikke lenger bare om ABS har tilstrekkelig strekk- eller slagstyrke. Karakteren skal fungere med seksjonen.
Dette er også grunnen til at generiske utsagn om "standard ABS-veggtykkelse" eller "normal ABS-ekstruderingstoleranse" er av begrenset verdi. En meningsfull toleranse avhenger av profilgeometri, harpiks, verktøy, kjølearrangement, målemetode og akseptkriterier. Den samme nominelle toleransen kan være rutine på en seksjon og urealistisk på en annen.
Smelte-flytdata hjelper til med å beskrive deler av prosesseringsbildet, men det bør ikke behandles som en universell ekstruderings-terskel. Den tidligere TAIRILAC-sammenligningen viser at én produsent med vilje plasserer ekstruderingskvaliteten til mye lavere strøm enn dens generelle-formålskvalitet under samme testbetingelse. Det er et nyttig bevis på hvor forskjellig karakterer kan formuleres, ikke en regel som kan brukes på hver ABS-harpiks.
For en reell profil er tegningen derfor en del av materialdiskusjonen. En harpiks kan ikke vurderes helt separat fra geometrien den må bli.
Hvordan ABS kan sammenlignes med PVC, PC og ASA
Materialsammenligninger er mer nyttige når de begynner med årsaken til at et annet materiale vurderes.
Hvis utendørs væregenskaper driver diskusjonen, hører ASA til på shortlisten fordi værbestandighet og fargestabilitet er sentrale for måten ASA-karakterer er plassert på.
Hvis gjennomsiktighet, svært høy slagytelse eller et høyere termisk krav blir viktig, kan polykarbonat fortjene vurdering.
Stiv PVC kan være en sterkere kandidat der prosjektet allerede er på linje med PVCs spesielle balanse mellom stivhet, kjemisk oppførsel, flammeytelse, kostnad og ekstruderingsegenskaper.
Ingen av disse sammenligningene kan avgjøres ordentlig med en generisk tabell som gir én verdi for «ABS», én for «PVC» og én for «PC». Alle tre er brede kommersielle materialfamilier med spesialiserte karakterer.
Flammeadferd viser hvorfor dette betyr noe. De to TAIRILAC-kvalitetene som er diskutert tidligere er rapportert som UL 94 HB ved en oppgitt tykkelse. Det resultatet tilhører de to karakterene med den tykkelsen; den etablerer ikke en flammeklassifisering for ABS som helhet. Det samme prinsippet gjelder når man sammenligner en bestemt PVC- eller PC-kvalitet.
Den nyttige sekvensen er å definere kravet først, begrense materialfamilien dernest og sammenligne faktiske kommersielle karakterer når shortlisten blir seriøs.
For prosjekter som fortsatt befinner seg på det bredere-materialutvelgelsesstadiet, vårveiledning for valg av ekstruderingsmaterialedekker denne avgjørelsen mer detaljert.
Hva bør egentlig gå på en ABS-tegning?
En tegning trenger ikke å gjengi et helt resindatablad, men den bør inneholde nok informasjon til å gjøre materialkravet reproduserbart.
ISO 19062-1:2015 er den gjeldende publiserte ISO-betegnelsesstandarden for ABS-støpe- og ekstruderingsmaterialer. Den offentlige beskrivelsen bruker fire betegnende egenskaper: Vicat-mykningstemperatur, smeltemassestrømningshastighet, Charpy-hakkslagstyrke og strekkmodul. Det tar også hensyn til faktorer som sammensetning, tiltenkt bruk eller bearbeidingsmetode, tilsetningsstoffer, fargestoffer, fyllstoffer og forsterkning.
Den eldre ISO 2580-1:2002 er trukket tilbake og erstattet av ISO 19062-1.
ASTM D4673-23 gir et annet klassifiserings- og linjeuttrykkssystem for ABS-støpe- og ekstruderingsmaterialer i USA. En setning i omfanget er spesielt nyttig: systemet er ment for å kalle ut materialer som brukes til å fremstille deler i stedet for å utføre materialvalg selv.
Det skillet gjenspeiler hva som skjer i praksis. En standard kan hjelpe to parter med å identifisere et materiale konsekvent, men den kan ikke avgjøre om det materialet passer til delen.
For noen prosjekter er den mest pålitelige spesifikasjonen ganske enkelt produsent og nøyaktig karakter. Andre trenger ytterligere kontroll over smelteflyt, slagytelse, farge, tilsetningsstoffer, termisk oppførsel eller miljøeksponering. Hvilke felt som hører hjemme på tegningen avhenger av hva som faktisk ville føre til at produktet feiler eller blir uakseptabelt.
En profil som skal brukes innendørs ved moderat temperatur kan trenge relativt lite tilleggsinformasjon. En synlig utendørs profil utsatt for sollys, rengjøringskjemikalier og dimensjonsbegrensninger trenger mye mer.
Før en ABS-profil gjennomgås for produksjon, er den mest nyttige informasjonen vanligvis enkel: snitttegningen, tiltenkt miljø, driftstemperatur, UV-eksponering, eventuelle relevante kjemikalier, krav til utseende og forventet produksjonsvolum. Disse inngangene avslører mye mer enn en annen generisk ABS-egenskapstabell.
Når harpiksen og seksjonen er rimelig definert, blir tørking, smeltetilstand, verktøy, dimensjonering og prosesskontroll en egen diskusjon. Disse emnene er dekket i vårABS ekstruderingsprosessguide.
For hule eller geometrisk krevende seksjoner, vårhulprofil ekstruderingsføringforklarer hvorfor veggfordeling og snittgeometri har så sterk innflytelse på dimensjonsregulering.
Hvis en gjeldende tegning bare sierABS, det betyr ikke nødvendigvis at materialet er feil. Det betyr at det fortsatt kan være beslutninger gjemt bak det.
Å sende snitttegningen sammen med tjenestebetingelsene er vanligvis den raskeste måten å finne ut hvilke av disse avgjørelsene som faktisk betyr noe.
Send oss dine tegnings- eller prosjektkrav
Tekniske kilder
TAIRILAC AE8000-H og AG15A1-H tekniske datablad, Formosa Chemicals & Fibre Corp., datert 22. mai 2020.
ISO 19062-1:2015,Plast - Akrylnitril-butadien-styren (ABS) støpe- og ekstruderingsmaterialer - Del 1: Betegnelsessystem og grunnlag for spesifikasjoner.
ASTM D4673-23,Standard klassifiseringssystem for og grunnlag for spesifikasjon for akrylonitril-butadien-styren (ABS) plast og legeringer Støpe- og ekstruderingsmaterialer.
Tiganis, BE, Davis, P., Burn, LS og Gotama, J., CSIRO, akselerert forvitringsstudie av ABS-rørharpiks.
SpecialChem,Akrylnitrilbutadienstyren (ABS): Hvordan velge riktig karakter?