

Prosess introduksjon
Ekstrudert støpinger en kontinuerlig produksjonsprosess der termoplastisk materiale smeltes inne i en oppvarmet tønne ved hjelp av en roterende skrue og deretter tvinges gjennom en formet dyse for å produsere en profil med konstant tverrsnitt-. I motsetning til sprøytestøping, som fyller et lukket formhulrom for å lage diskrete deler, gir ekstruderingsstøping en uavbrutt lengde av produkt-rør, rør, kanaler, strimler, ark-som dimensjoneres, avkjøles og kuttes nedstrøms. Prosessen er verdsatt for sin høye gjennomstrømning, lave kostnader per-meter og evnen til å håndtere et bredt spekter av polymerer fra rå-PVC til polykarbonat av teknisk-kvalitet.
Ekstrusjonsstøping er en støpingsbehandlingsmetode med mange endringer, høy produktivitet, sterk tilpasningsevne, bred anvendelse og den største andelen innen plastmaterialbehandling.
Ekstruderingsstøping er å kontinuerlig forme polymersmelten eller det viskøse fluidet gjennom en bestemt formform under ekstruderingsvirkningen av skruen eller stempelet til ekstruderen. De resulterende delene er kontinuerlige profiler med konstant snittform.
Polymerekstruderingsprosessen kan brytes ned i en sekvens av tett kontrollerte stadier, som hver påvirker den endelige delens kvalitet. Rå harpiks-pellets, granulat eller pulver-lastes i en gravitasjonsmatet-beholder montert over ekstrudertønnen. Derfra kommer materialet inn i matehalsen og føres videre med en roterende skrue. Når harpiksen beveger seg langs tønnen, øker eksterne båndvarmere og intern skjærfriksjon temperaturen gradvis til materialet når en fullstendig smeltet tilstand. Skruedesignet-dets flygedybde, kompresjonsforhold og L/D-forhold-påvirker direkte hvor jevnt smelten plastiseres, og det er grunnen til at plastekstruderdesign ofte anses som utgangspunktet for enhver DFM-gjennomgang for ekstruderingsprosjekter.
Når smelten kommer ut av fatet, skyves den gjennom en bryteplate utstyrt med silpakker som filtrerer ut forurensninger og bygger opp igjen-trykket for bedre blanding. Den filtrerte smelten kommer deretter inn idesignprinsipper for ekstruderingsdyse, der strømningskanalgeometrien former den til måltverrsnittet.- Etter å ha forlatt formen, passerer det fortsatt-myke ekstrudatet gjennom en dimensjonerings- og kjølestasjon-vanligvis en vakuumkalibreringstank for hule profiler, eller kjølte valser for flatt ark-før en nedstrøms trekker trekker det med en kontrollert hastighet. Til slutt deler en flygende-sag eller roterende kutter den kontinuerlige profilen i lengde, og fullfører ekstruderingsprosessen fra råmateriale til ferdig del.
En plastekstruder er kjernemaskinen i enhver ekstruderingslinje. Den består av en trakt for materialmating, et oppvarmet fat og en eller flere skruer som transporterer, komprimerer og mykner harpiksen. Enkelt-skrueekstrudere er den vanligste konfigurasjonen for profil- og rørproduksjon; de tilbyr enkel betjening, lite vedlikehold og konsistent ytelse for de fleste termoplaster. Dobbel-skrueekstrudere gir overlegen blanding og foretrekkes for blanding, fargemasterbatch-dispersjon og behandling av varme-sensitive materialer som stiv PVC. Skrudiameteren-som strekker seg fra 20 mm på laboratorie-skalaenheter til over 200 mm på store rørledninger-bestemmer maksimal gjennomstrømning. Når du evaluerer en plastekstruder for et nytt prosjekt, inkluderer nøkkelspesifikasjoner å sammenligne skruens L/D-forhold, motormoment, antall tønnesoner og maksimalt driftstrykk.

Ikke all termoplast kan bearbeides ved ekstrudering.
Vanlige basismaterialer inkluderer harde materialer og elastiske materialer.
Harde materialer: PVC, PC, PETG, ABS, PP, hofter, PMMA, LDPE, HDPE, POM, ASA, PA, as, EVA, PC + ABS, etc
Elastiske materialer: PVC, TPU, TPE, Poe, TPR, TPV, TPEE, etc
Å velge riktig harpiks går utover å matche en materialforkortelse til en produktkategori. Hver polymer har sin egen smelteoppførsel, krympehastighet og dimensjonsstabilitet etter-ekstrudering, som alle går tilbake til DFM-analysen for den ekstruderte plastdelen. Stiv PVC, for eksempel, krever nøyaktig temperaturkontroll og en fullstendig strømlinjeformet dyse fordi den er svært følsom for termisk nedbrytning; en dårlig utformet strømningskanal kan føre til materialstagnasjon og svarte flekker på profiloverflaten. Dekomplett PVC-ekstruderingsprosessguidekrever også spesifikke skruegeometrier-vanligvis et lavt-kompresjons-forhold, barriere-flyskrue-for å unngå overoppheting av harpiksen.
Derimot er polyolefiner som HDPE og PP langt mer tilgivende når det gjelder prosesseringsvindu, men de viser høyere dysesvell og større krystalliseringskrymping, så vegg-tykkelsesensartethet og kjølehastighet blir de dominerende designproblemene. Tekniske harpikser som PC og PMMA leverer optisk klarhet og slagstyrke for lysdiffusorer og skjermdeksler, selv om deres høyere smelteviskositet krever sterkere ekstruderdrivsystemer og herdet formstål. For applikasjoner som krever både stivhet og en myk forsegling i en enkelt profil,co-ekstruderte PVC-profilerpar et strukturelt substrat (ofte stiv PVC eller ABS) med en elastomer overform (TPE eller TPV) for å lage en dobbel-durometer-ekstrudert plastdel i én omgang.
Die og verktøydesign
Ekstruderingsdysen oversetter en 2-D profiltegning til en fysisk strømningskanal som må levere smeltet polymer med en jevn hastighet over hele tverrsnittet. Å oppnå denne balansen er den sentrale utfordringen ved design av plastekstruderingsdyse. To parametere betyr mest: landlengde og strømnings-kanaldybde. Landet er den siste parallelle delen av dyseåpningen; det gir "minne" til smelten, og stabiliserer ekstrudatformen når den kommer ut. En generell startregel er et forhold mellom land-lengde-til-veggtykkelse på minst 10 : 1, noe som betyr at en 2 mm vegg krever omtrent 20 mm land. Kortere landlengder gjør prosessen mer følsom for temperatur- og hastighetssvingninger, mens for lange landlengder kan generere ujevn avkjøling og restspenninger.
Flytbalansering kommer neste gang. Der en profil har både tykke og tynne seksjoner, vil de tykkere områdene naturlig bevege seg raskere gjennom dysen. Verktøyingeniører kompenserer ved å forlenge landet i områder med rask-flyt eller ved å sette inn strømningsbegrensere oppstrøms. For runde eller ringformede geometrier-som de som finnes i ekstruderingsverktøy av plastrør-plasseres spindelstifter inne i dysen for å danne den hule boringen, og edderkoppben eller spiralfordelerkanaler holder smelten jevnt fordelt rundt pinnen. Det er avgjørende å opprettholde full kompresjon gjennom dysen, adaptere og overgangsplater; enhver dødsone der materialet kan stagnere vil til slutt brytes ned og forurense ekstrudatet, et spesielt alvorlig problem når man kjører stiv PVC eller polykarbonat.
Som med utformingen av sprøytestøpte deler og aluminiumsekstruderte deler, er jevn veggtykkelse svært viktig.
Hvis veggtykkelsen til plastekstruderingsdelen er ujevn, er noen deler tykke og noen deler er tynne, noe som gjør strømningshastigheten til plasten som ekstruderes i dysen ujevn, noe som resulterer i forskjellige kjølehastigheter og til slutt deformasjon av delen.
Hvis deformasjonen må kontrolleres, må ytterligere kjøleprosesser legges til for å redusere effektiviteten til produksjonslinjen og øke produksjonskostnadene.
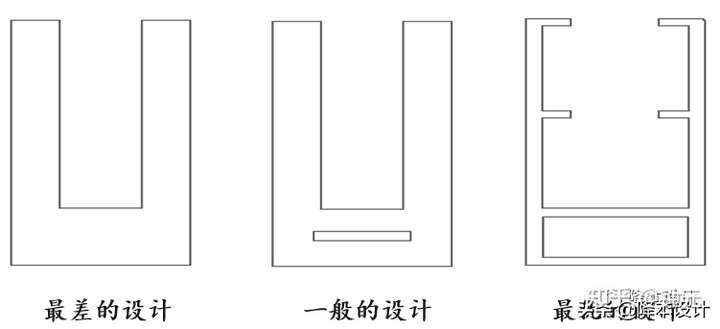
Fordi plastekstrudering er en kontinuerlig prosess, er styrken til den ekstruderte delen lav når den nettopp er ekstrudert, og den må støttes av lufttrykk og dor for å opprettholde formen og unngå deformasjon, mens den hule delen ikke kan gi støtte, og den komplekse hule strukturen kan bare realiseres ved å åpne seksjonen.
Verktøy for rør, rør og korrugerte rør
Ekstrudering av plastrørog rør representerer en av de høyeste-volumsapplikasjonene for ekstrudering, og deres verktøykrav skiller seg betydelig fra solide eller åpne profiler. En retningslinje for utforming av verktøy for ekstrudering av plastrør starter typisk med den ringformede dysen og dorenheten. Doren skaper den indre boringen mens en konsentrisk ytre ring definerer den ytre diameteren; gapet mellom dem setter veggtykkelsen. Etter at smelten forlater dysen, går det fortsatt -myke røret inn i en vakuumdimensjoneringshylse som holder den ytre diameteren til spesifikasjonen, mens et lett indre lufttrykk hindrer røret i å kollapse.
For jevne-veggrør-medisinske linjer, er pneumatisk slange, kabelrør-veggkonsentrisitet den primære kvalitetsmetrikken, så doren må være sentrert innenfor mikron og smeltefordelingen må være spiral- eller beleggs-opphengstype for å unngå sveiselinjer. Korrugerte plastrør legger til et nytt lag av kompleksitet: et sett med bevegelige formblokker (eller korrugator) nedstrøms for dysen åpnes og lukkes rundt ekstrudatet i rekkefølge, og danner de alternerende toppene og dalene som gir røret dens aksiale fleksibilitet og knusningsmotstand. Designretningslinjen for korrugert ekstruderingsverktøy må ta hensyn til form-blokkstigningen, vakuumtidspunktet ved hver korrugering og harpiksens evne til å strekke seg inn i formhulrommet uten å fortynnes for mye. Både enkelt-korrugert kanal og dobbel-korrugert avløpsrør er avhengig av dette verktøykonseptet, selv om vegg-strukturdesign og harpiksvalg (vanligvis HDPE eller PP) er forskjellige mellom de to.
Ekstrudering av plastrør med liten-diameter-f.eks. under 10 mm OD-krever strengere toleranser på dysegapet og mer responsiv kjøling, fordi enhver temperatur- eller trykkfluktuasjon representerer en større prosentandel av veggtverrsnittet.- Når du spesifiserer verktøy for disse applikasjonene, er det verdt å konsultere ekstruderingsleverandørens designveiledningshåndbok for å bekrefte standardkapasiteten deres på veggeksentrisitet, ovalitet og skjærelengdes-nøyaktighet før de forplikter seg til produksjon.
Det skarpe hjørnet på ekstruderingen vil bli et svakt punkt for ekstruderingen på grunn av spenningskonsentrasjon, som er utsatt for sprekker eller svikt, og vil redusere slagfastheten til ekstruderingen.
I ekstruderte deler bør skarpe hjørner unngås så mye som mulig, og avrundede hjørner bør legges til ved de skarpe hjørnene. Filetradiusen er lik veggtykkelsen til produktet, noe som hjelper materialet til å flyte jevnere i ekstruderingsprosessen og reduserer belastningen ved konturhjørnene.
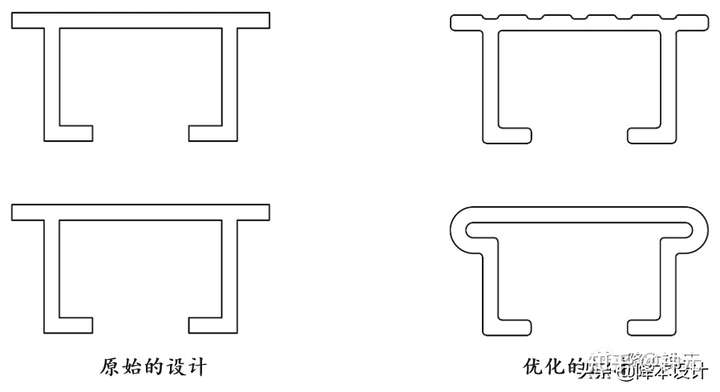
Ved skjæringspunktet mellom flere vegger genereres vanligvis områder med tykk veggtykkelse, så det er lett å produsere krymping og dårlig utseende på den ytre overflaten av ekstruderingen, som er veldig lik sprøytestøping.
Hvis ekstruderingen er en utseendedel, kan krympingen unngås eller dekkes opp av optimaliseringsdesignet vist i figuren nedenfor.
DFM-strategier for å redusere ekstruderingskostnader
Å bruke DFM-prinsipper tidlig i designsyklusen er en av de mest effektive måtene å få kostnadene ut av en ekstrudert plastprofil uten å ofre ytelsen. Noen få praktiske strategier blir ofte oversett.
Først, konsolidere deler. Hvis en sammenstilling for øyeblikket bruker to eller tre separate profiler festet sammen, evaluer om en enkelt co-ekstrudert seksjon kan erstatte dem. Færre deler betyr færre dyser, færre sekundære operasjoner og redusert monteringsarbeid-en direkte gevinst fra et DFM-plastteknisk perspektiv.
For det andre, minimer det lukkede området av hule seksjoner. Hvert lukket hulrom krever en dor og kompliserer dysebalansering. Der en fullstendig lukket kanal ikke er strukturelt nødvendig, vurder å konvertere den til en C-kanal med en snap-in cap; dette forenkler verktøyet og forkorter ledetiden.
For det tredje design for standard nedstrømsutstyr. Hvis den tiltenkte kuttelengden kan oppnås med en standard flygende sag i stedet for en presisjonsservokutter, faller kostnaden per-enhet. På samme måte vil utforming av snapfunksjoner og monteringshull som kan stanses inline-i stedet for CNC-bearbeides offline-holder prosessen kontinuerlig og arbeidsinnholdet lavt.
Del til slutt utkast med ekstruderingsleverandøren din før du fryser designet. Erfarne verktøyingeniører kan ofte foreslå små geometrijusteringer-ved å legge til en trekkvinkel her, forskyve en radius dit-som dramatisk forbedrer dysebalansering og første-passeringsutbytte. Denne typen tidlige-DFM-gjennomgang for plastdeler er det som skiller en profil som går jevnt fra en som krever konstant operatørintervensjon.
Der det er mulig skal strenge toleranser i lengderetningen unngås så langt det er mulig. Termoplast krymper og utvider seg med temperaturen, og kutting av plastprofiler til kritiske lengder kan øke kostnadene unødvendig.
Generelt er toleransen + / - 5 mm på 1000 mm lange profiler. Toleransenøyaktigheten er selvfølgelig relatert til lengden. Jo kortere lengde, jo høyere nøyaktighet kan oppnås.
Vanlige feil i ekstruderte plastdeler
Selv med en godt-konstruert dyse og en optimalisert ekstruderingsstøpeprosess, kan defekter dukke opp hvis prosessparametere avviker. Å forstå grunnårsakene sparer nedetid og skrot.
Smeltebruddfremstår som en ru, haiskinn-lignende tekstur på profiloverflaten. Det er forårsaket av overdreven skjærspenning ved dyseleppen og er mest vanlig i høy-viskositetsharpikser som HDPE og lineær LLDPE. Redusering av linjehastighet, heving av dysetemperaturen eller utvidelse av dysegapet kan bringe skjærkraft under den kritiske terskelen. Dyselinjer-tynne, kontinuerlige striper som løper i ekstruderingsretningen-sporer vanligvis tilbake til riper eller opphopning på matrisens land; periodisk polering av dyseleppene er standardløsningen.
Vridning etter kutting er ofte et resultat av asymmetrisk avkjøling. Hvis den ene siden av profilen ser mer luftstrøm eller vannkontakt enn den andre, bygges restspenningen opp ujevnt og delen bøyer seg når den slapper av. Å kontrollere justeringen av kjølespraydyser og kalibratorvakuumporter er det første trinnet. For komplekse profiler med både tykke og tynne vegger, kan tilsetning av lokaliserte kjølestråler på den tykkere siden utjevne svinnhastigheten.
Tomrom og bobler inne i veggseksjonen peker vanligvis på fuktighet i harpiksen eller utilstrekkelig ventilasjon i ekstruderrøret. Pre-tørking av hygroskopiske materialer (PA, PC, PETG) til anbefalt fuktighetsinnhold-vanligvis under 0,02 %-før fôring er avgjørende. Hvis bobler vedvarer, kan tønnens ventilasjonsåpning være tilstoppet, eller skruehastigheten kan være for høy til at tønnens dekompresjonssone kan avgasses effektivt.
Etter-ekstruderingsoperasjoner og etterbehandling
Ekstruderingslinjen produserer en kontinuerlig lengde med konstant tverrsnitt, men de fleste sluttbruksapplikasjoner krever ytterligere behandling før profilen er klar for montering. Vanlige sekundære operasjoner inkluderer presisjonsskjæring til lengde, CNC-ruting av hakk og spor, boring eller stansing av monteringshull og varmstempling eller putetrykk for merkevarebygging. Noen ekstruderte plastdeler gjennomgår også bøying-enten kaldbøying for milde kurver eller varmebøyning for tette radier-for å tilpasse seg geometrien til sluttproduktet.
Alternativer for overflatebehandling avhenger av polymeren. ABS og stiv PVC aksepterer maling og lim godt, mens polyolefiner vanligvis trenger flamme- eller koronabehandling for å forbedre overflateenergien før utskrift eller liming. For lys- og displayapplikasjoner,PC og PMMA lyssprederdekslerkan få en matt tekstur via inline-pregeruller i stedet for etter-sandblåsing, som holder operasjonen innenfor ekstruderingslinjen og unngår håndteringsskader. Planlegging for disse nedstrøms-trinnene under den innledende profildesignen-å gi klaring til klemmefester, legge til lokaliseringsdatum for CNC-operasjoner-er en enkel DFM-praksis som forhindrer kostbar omarbeiding senere.
Plastekstruderingsprosessen er en operasjon i fem-trinn: (1) rå harpiks er tyngdekraften-matet fra en trakt inn i ekstrudertrommelen; (2) den roterende skruen transporterer og smelter materialet gjennom stadig varmere tønnesoner; (3) den smeltede polymeren filtreres og presses gjennom en presisjonsdyse som definerer profilformen; (4) ekstrudatet avkjøles og dimensjonsstabiliseres i en vakuumkalibreringstank eller på kjølevalser; og (5) en avtrekker trekker den størknede profilen med en kontrollert hastighet før den kuttes til ønsket lengde. Prosessvariabler som tønnetemperaturprofil, skruens turtall, smeltetrykk og -av-hastighet må koordineres for å sikre at den ferdige ekstruderingen oppfyller dimensjonstoleranser og overflatekvalitetsstandarder. Denne polymerekstruderingsprosessen gjelder både for enkle, runde rør, komplekse vindusrammer med flere{10}}hulrom og tynne-veggbelysningsdeksler.